

 Español
 English
 русский
 عربى

Inicio / Noticias / Noticias de la industria / Embalaje de dispositivos médicos: integridad de barrera estéril y elementos esenciales para salas limpias
Embalaje de dispositivos médicos: integridad de barrera estéril y elementos esenciales para salas limpias
Contenido
- 1 Qué debe hacer realmente un paquete de dispositivo médico
- 2 Los requisitos reglamentarios definen el límite de las pruebas
- 3 Compatibilidad de materiales, sellado y esterilización.
- 4 Pruebas de integridad y validación de procesos.
- 5 El sobre de sala blanca forma parte del proceso de embalaje.
- 6 Qué revisar antes de finalizar el diseño de una sala de embalaje
- 7 Trate el embalaje como un sistema, no como un componente.
Una línea de envasado estéril parece engañosamente simple: un rollo de película, un troquel formador y una barra selladora calentada. Pero cada barrera estéril que sale de esa línea ya ha pasado por la calificación del material, la calibración de la mandíbula del sello, el monitoreo ambiental y una serie de pruebas de integridad en las que la mayoría de los procesos de fabricación nunca piensan. El embalaje del dispositivo médico falla cuando falla el sistema que lo rodea: la habitación, la ruta de transferencia, la puerta, el operador. Este artículo explica qué deben lograr los envases estériles, qué normas los rigen y por qué el sobre de la sala blanca determina si un buen diseño de envase sobrevive a la producción diaria.
Qué debe hacer realmente un paquete de dispositivo médico
Un paquete de dispositivo médico estéril tiene cuatro funciones que son fáciles de pasar por alto hasta que una de ellas falla:
- Mantenga la integridad de la barrera estéril desde el momento de la esterilización hasta que se abra el dispositivo en el punto de uso.
- Proteja el dispositivo de daños físicos, vibraciones, humedad y contaminación durante la distribución y el almacenamiento.
- Sigue siendo compatible con el método de esterilización elegido (óxido de etileno (OE), irradiación gamma, haz de electrones o vapor) sin degradarse.
- Permita la presentación aséptica en el quirófano o sala de procedimientos sin requerir contacto entre el dispositivo estéril y los bordes del paquete.
El paquete total suele ser un sistema de dos capas. El sistema de barrera estéril es la bolsa, bandeja o abrazadera sellada que mantiene la esterilidad. El embalaje protector es la caja exterior, el acolchado y el etiquetado que absorben las fuerzas de transporte. Ambas capas deben validarse juntas, porque una caja de cartón que arruga una bolsa puede crear un microcanal que destruye el sello.
Los requisitos reglamentarios definen el límite de las pruebas
Cada decisión sobre el embalaje se remonta a un marco regulatorio. Si obtiene materiales de embalaje o invierte en una sala limpia de embalaje, los siguientes estándares aparecen en casi todas las auditorías y revisiones de diseño.
| Estándar | lo que gobierna | Por qué es importante en la práctica |
|---|---|---|
| ISO 11607-1 | Materiales, diseño y rendimiento de sistemas de barrera estériles. | Establece el punto de referencia en cuanto a resistencia del sellado, barrera microbiana y requisitos de envejecimiento. |
| ISO 11607-2 | Validación de procesos de conformado, sellado y ensamblaje. | Requiere calificación del proceso (IQ/OQ/PQ) y recalificación después de cambios. |
| Serie EN 868 | Métodos de prueba para materiales de embalaje utilizados en dispositivos esterilizados terminalmente | Proporciona las rutas de prueba prácticas utilizadas para demostrar el cumplimiento de la norma ISO 11607. |
| FDA 21 CFR Parte 820 | Regulación del sistema de calidad para fabricantes de dispositivos médicos. | Pone el embalaje bajo controles de diseño, CAPA y supervisión de proveedores. |
| MDR UE 2017/745 | Requisitos generales de seguridad y rendimiento. | El embalaje se evalúa como parte de la documentación técnica del dispositivo. |
La consecuencia inmediata es que el embalaje no es una decisión de adquisición de consumibles. Cambiar el proveedor de la película, la temperatura del sello o incluso la geometría de la cavidad de una bandeja puede considerarse un cambio de diseño que desencadena una verificación y, si la esterilidad se ve afectada, una nueva evaluación biológica.
Compatibilidad de materiales, sellado y esterilización.
Los materiales de embalaje médico se eligen para equilibrar tres demandas en competencia: deben permitir que el esterilizante penetre, mantener alejados a los microorganismos y permanecer intactos después de años de almacenamiento. Las combinaciones más comunes incluyen papel de calidad médica, polietileno hilado, bandejas de poliéster y laminados de película de poliolefina. El papel y los materiales porosos permiten el intercambio de gases EO; Las películas no porosas proporcionan resistencia a la humedad y resistencia a las perforaciones.
La calidad del sello depende de la elección del material, la temperatura de la mandíbula, la presión, el tiempo de permanencia y las condiciones ambientales alrededor del sellador. Dos defectos relacionados con los sellos dominan las investigaciones de fallas: la contaminación por pelado y la delaminación. La contaminación por cáscara significa que el sello se abre con fibras visibles que pueden desprenderse del campo estéril. La delaminación significa que las capas de material se separan mientras el sello está intacto. Ambos defectos pasan una simple verificación visual pero fallan en una prueba de pelado.
La compatibilidad con la esterilización merece una revisión explícita. El EO y la irradiación gamma afectan a los polímeros de manera diferente. Una película que pasa las pruebas de vida útil con EO puede volverse quebradiza después de la exposición gamma debido a la escisión de la cadena. Si planea cambiar los métodos de esterilización, el diseño del paquete debe volver a validarse, no asumirse.
Pruebas de integridad y validación de procesos.
La integridad de la barrera estéril se verifica en tres niveles: pruebas físicas basadas en muestras, monitoreo de proceso de rutina y revalidación periódica. Las pruebas físicas típicas incluyen resistencia del sello (prueba de despegue), prueba de ingreso de tinte, prueba de fugas por emisión de burbujas, prueba de rotura y fluencia del paquete y prueba de barrera microbiana. El envejecimiento en tiempo real y el envejecimiento acelerado establecen la afirmación de vida útil; El envejecimiento acelerado por sí solo es una herramienta de detección, y los reguladores buscan datos en tiempo real antes de aprobar fechas de vencimiento extendidas.
La validación del proceso sigue la secuencia estándar IQ/OQ/PQ. La calificación de la instalación documenta que el sellador está calibrado y es rastreable. La calificación operativa mapea la ventana de sellado: el rango aceptable de temperatura, presión y tiempo de permanencia. La calificación de desempeño demuestra que el proceso produce sellos dentro de la ventana utilizando materiales de producción y operadores. Después de la validación, cualquier cambio en el material, el sellador o el entorno requiere evidencia documentada antes de que se reanude la producción.
El sobre de sala blanca forma parte del proceso de embalaje.
Aquí es donde una estrategia de embalaje a menudo choca con la realidad de las instalaciones. Una línea de envasado para dispositivos esterilizados rara vez es una máquina independiente; se encuentra dentro de una sala limpia clasificada, generalmente ISO Clase 7 o ISO Clase 8, con una cascada de presión que empuja el aire fuera del área de embalaje e impide el ingreso desde pasillos no controlados. Ese sobre no es un escenario de fondo. Los paneles de pared, puertas, ventanas y trampillas de transferencia definen si la sala puede mantener su clasificación en condiciones de producción.
El funcionamiento de la puerta es el punto de riesgo más visible. Cada vez que un operador empuja una puerta batiente, la presión diferencial cae y la turbulencia arrastra partículas desde el lado del pasillo. En una línea de envasado donde las bandejas quedan expuestas antes del sellado, ese movimiento es una fuente principal de contaminación. El sistema de puerta en sí debe poder limpiarse, estar libre de espacios y ser capaz de mantener un sello estable después de miles de ciclos. Por este motivo, a menudo se especifica una puerta limpia y hermética para uso médico que utiliza juntas continuas y un marco de cierre de leva, porque cambia el punto débil del borde de la puerta a la pared misma.
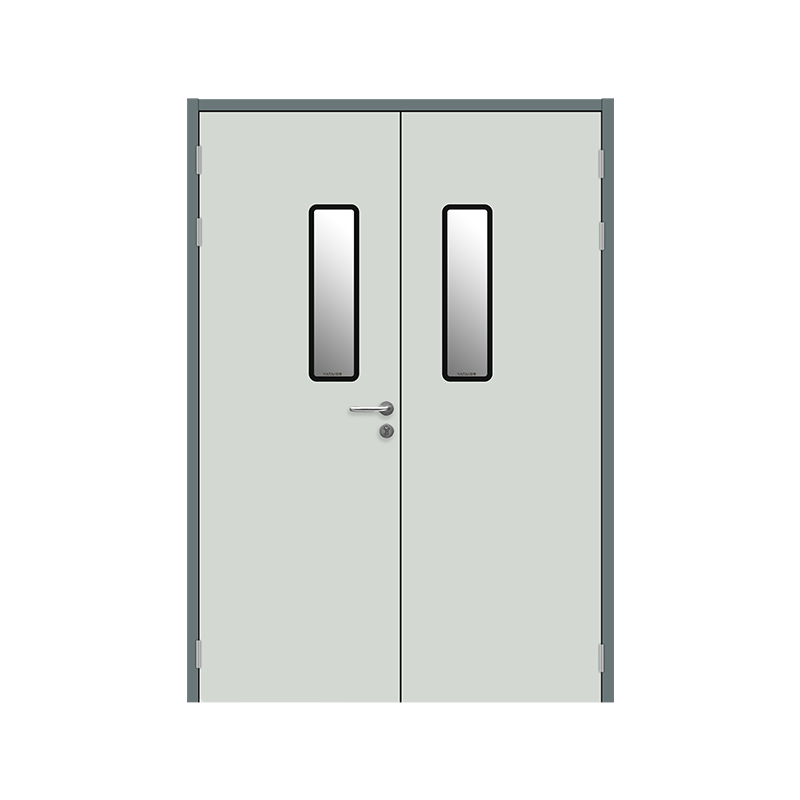 Puerta limpia hermética médica con sello de junta continua Esta puerta utiliza juntas continuas y un marco de cierre de leva para mantener un sello estable, lo que reduce el riesgo de contaminación en el borde de la puerta. Adecuado para líneas de envasado en salas blancas donde el tráfico de operadores puede alterar la presión diferencial. Ver producto →
El flujo de materiales crea el segundo riesgo. Una sala limpia de embalaje recibe bandejas, películas y etiquetas formadas de las áreas de almacenamiento y luego traslada los dispositivos empaquetados a esterilización y cuarentena. Si ese movimiento ocurre a través de puertas operadas manualmente, el proceso depende de la disciplina del operador de una manera que es difícil de auditar. Una puerta corrediza automática hermética soluciona este problema abriéndose solo cuando se acerca el transportador o el carro y luego cerrándose con un movimiento controlado que minimiza la alteración de la presión.
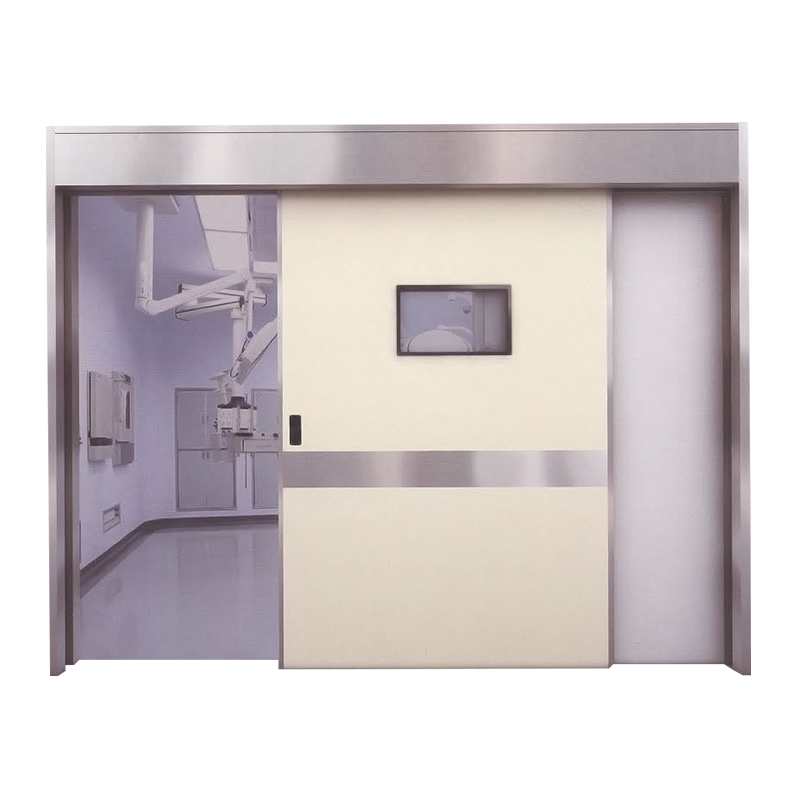 Puerta corrediza automática hermética con accionamiento magnético Se abre solo cuando se acerca un transportador o carro, lo que minimiza las alteraciones de presión y la contaminación cruzada. Presenta un funcionamiento suave y silencioso y cumple con los estándares de rendimiento herméticos para entornos de salas blancas. Ver producto →
El tercer riesgo es la propia superficie de la pared. Las particiones de las salas blancas para las áreas de embalaje deben estar hechas de materiales que resistan la desinfección repetida con peróxido de hidrógeno o alcohol isopropílico, no liberen gases y no tengan puntos de sujeción expuestos donde se puedan formar nichos microbianos. Los paneles sándwich de PU hechos a mano proporcionan una superficie lisa y con poco desprendimiento y se usan comúnmente en salas de embalaje de dispositivos y productos farmacéuticos porque se pueden unir con juntas selladas y rodapiés cóncavos.
 Panel sándwich de PU hecho a mano para mamparas de salas blancas Proporciona una superficie lisa y sin desprendimiento que resiste la desinfección repetida. Las juntas selladas y los rodapiés acanalados evitan los nichos microbianos, lo que los convierte en una opción práctica para las paredes de las salas de embalaje. Ver producto →
Qué revisar antes de finalizar el diseño de una sala de embalaje
Si participa en la planificación o ampliación de una línea de embalaje de dispositivos médicos, utilice la siguiente lista de verificación para cerrar las brechas entre la ingeniería de embalaje y la infraestructura de sala limpia:
- Defina la clase ISO y la cascada de presión para cada zona, incluida la sala de sellado, el corredor de transferencia y el área de cuarentena después del embalaje.
- Mapear las rutas reales del operador y del material. Cuente cuántas veces se abre una puerta por hora y seleccione sistemas de puertas en función de la demanda de ese ciclo, no de las cifras de fugas estáticas.
- Verifique que los herrajes de la puerta de la sala blanca estén alineados con el diferencial de presión y la lógica de la esclusa de aire. Tecnología de sellado hermético de puertas para salas blancas explica los parámetros de rendimiento que importan durante las pruebas de fugas.
- Confirme que los paneles de pared y las juntas del techo se puedan desinfectar con los mismos productos químicos utilizados en los equipos de proceso y solicite datos de compatibilidad documentados antes de la instalación.
- Verifique el flujo de dispositivos empaquetados hacia la esterilización. Si el esterilizador se encuentra fuera del área clasificada, la trampilla de transferencia debe proteger los paquetes sellados de los mismos riesgos de contaminación que las bandejas abiertas.
- Plan de revalidación. Un cambio en el material del sello, una nueva junta de puerta o un compuesto para juntas de paneles diferente pueden afectar el rendimiento validado de la sala limpia.
El mismo principio se aplica cuando los fabricantes médicos renuevan espacios existentes: los requisitos para Sistemas de puertas médicas en centros sanitarios. son una referencia útil sobre cómo la colocación y el sellado de las puertas afectan el control de infecciones.
Trate el embalaje como un sistema, no como un componente.
El embalaje de dispositivos médicos es el último entorno controlado por el que pasa un producto antes de llegar al paciente. El sello de una bolsa, la integridad de una bandeja y las superficies de la habitación donde se unen son parte del mismo sistema. Comience con los estándares, califique los materiales, pruebe los sellos y luego observe críticamente el entorno de la sala blanca. Cuando esas capas se diseñan juntas, una línea de envasado puede ejecutar miles de ciclos sin producir un solo sello cuestionable. Esa es la definición práctica del éxito de la barrera estéril.
Publicación anterior
Proceso de fabricación de terapia celular: Guía de instalaciones y diseño de salas blancas GMP
Siguiente publicación
Puertas resistentes al fuego para salas blancas: estándares, clasificaciones, materiales y selección
Productos relacionados
-

-

Puerta de acero tipo abrazadera
Puerta de acero tipo abrazadera aplicable a placas de acero color, paredes civiles, estructuras de quilla de acero ligero, etc. Principalmente adecuad...
Ver más -

Puerta de acero de marco de acero inoxidable
El diseño de esta puerta de acero de marco de acero inoxidable se centra en la combinación perfecta de belleza y función. El tratamiento de la superfi...
Ver más -

Puerta de placa de acero en color de marco plano de aleación de aluminio
La puerta de acero de acero en color plano de aleación de aluminio se basa en su material de aleación de aluminio de alta calidad y su placa de ace...
Ver más -

Puerta contra la colisión bidireccional de acero inoxidable
La superficie del panel de puerta anti-colisión bidireccional de acero inoxidable está hecha de placa cepillada de acero inoxidable anti-huella de ...
Ver más -

Ventana de vidrio de atenuación eléctrica
La ventana de sala limpia de vidrio de atenuación eléctrica es un sistema de ventanas con funciones especiales. Cuando la corriente pasa a través d...
Ver más -

Puertas de rollo de alta velocidad de PVC
Las puertas de rollo de alta velocidad adopta la tecnología de conducción avanzada, lo que permite que la cortina de la puerta se abra y cierre a alta...
Ver más


Jiangyin Yatai Purification Equipment Technology Co., Ltd. es un fabricante moderno y especializado de puertas y ventanas limpias.Fábrica de proyectos de salas blancas, oferta Puertas y ventanas personalizadas de limpieza.
Enlaces rápidos
Productos
Ponerse en contacto
-
 +86 13616113658
-
 +86 (0) 510-86661588 / 86668687
-
 [email protected]
-
 +86 (0) 510-86661588
-
 No.2, Huagang West Road, Shizhuang, Jiangyin, Jiangsu province
© Jiangyin Yatai Purification Equipment Technology Co., Ltd.
Todos los derechos reservados.
 Fabricantes de puertas para salas blancas


